Trong chế tạo lò đốt, bồn trao đổi nhiệt và thiết bị chịu nhiệt, inox 310S là lựa chọn hàng đầu. Tuy nhiên, hàm lượng hợp kim cao (25% Cr, 20% Ni) khiến khả năng gia công inox 310S đối mặt thách thức biến cứng nguội, dẫn nhiệt kém và dính dao. Cùng Unico Steel tìm hiểu cẩm nang thông số tiện CNC, phay, khoan, cắt gọt và hàn chuẩn kỹ thuật qua bài viết dưới đây.
Đánh giá tổng quan khả năng gia công cơ khí của inox 310S
Về mặt khả năng gia công cắt gọt (Machinability Rating), inox 310S đạt khoảng 45 - 50% so với chuẩn thép thanh AISI B1112 (100%). Các đặc tính luyện kim ảnh hưởng trực tiếp đến quá trình gia công gồm:
-
Hiện tượng biến cứng bề mặt: Ngay khi dao cắt miết qua bề mặt mà không cắt đứt phoi, lớp kim loại sát bề mặt sẽ bị biến cứng cục bộ rất nhanh, làm mòn mẻ dao ở lượt cắt tiếp theo.
-
Độ dẫn nhiệt kém: Nhiệt sinh ra do ma sát trong vùng cắt khó truyền vào phôi mà tập trung chủ yếu vào đầu mũi dao, gây quá nhiệt và giảm tuổi thọ dao cụ.
-
Độ dẻo cao và phoi dây dài: Phoi inox 310S thường dai, bám dính vào lưỡi cắt (hiện tượng Built-Up Edge - BUE), dễ gây kẹt phoi và làm xước bề mặt chi tiết.
Hướng dẫn kỹ thuật tiện & phay cnc inox 310S
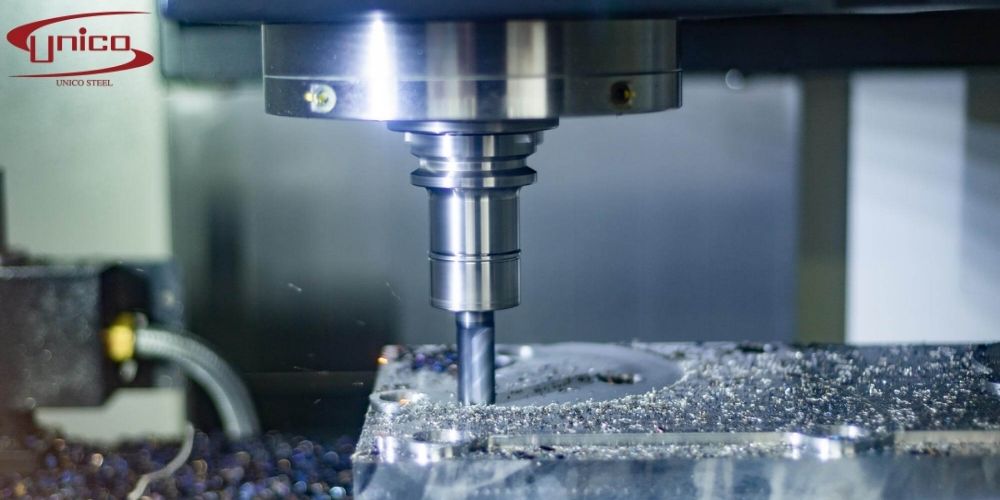
Để gia công tiện và phay inox 310S đạt độ bóng cao và không làm hỏng dao cụ, cần tuân thủ các nguyên tắc sau:
Lựa chọn vật liệu dao cắt
-
Ưu tiên dao hợp kim cứng phủ lớp PVD (như TiAlN hoặc AlCrN) có khả năng chịu nhiệt ma sát cao.
-
Chọn mảnh dao tiện có rãnh bẻ phoi chuyên dụng cho vật liệu Inox (chipbreaker sắc nét, góc thoát phoi dương lớn từ 10° – 15°).
Chế độ cắt khuyến cáo
-
Tốc độ cắt (Cutting Speed, Vc): Duy trì ở mức trung bình thấp:
-
Dao hợp kim Carbide: 80 - 140 m/phút.
-
Dao thép gió (HSS): 15 - 25 m/phút.
-
Lượng tiến dao (Feed Rate, f): Luôn duy trì bước tiến dao dương và liên tục (0.15 - 0.35 mm/vòng). Tuyệt đối không để dao dừng quay tại một điểm trên bề mặt phôi.
-
Chiều sâu cắt (Depth of Cut, ap): Chiều sâu cắt của lượt sau phải đủ lớn để vượt qua lớp biến cứng nguội do lượt cắt trước tạo ra (tối thiểu ≥ 1.0 mm).
Hệ thống làm mát bôi trơn
Sử dụng dung dịch tưới nguội nhũ tương dầu khoáng gốc tổng hợp với áp suất cao phun trực tiếp vào mũi dao để cuốn trôi phoi và triệt tiêu nhiệt độ vùng cắt.
Kỹ thuật khoan & taro ren inox 310S
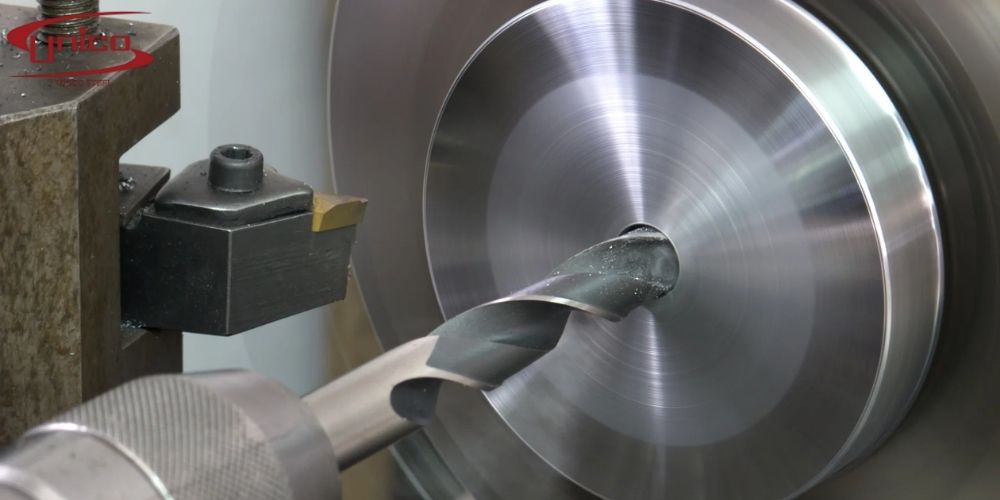
Khoan lỗ trên inox 310S là một trong những công đoạn dễ làm gãy mũi khoan nhất nếu không kiểm soát tốt:
-
Mũi khoan: Dùng mũi khoan thép gió Coban (HSS-Co M35/M42) hoặc mũi khoan gắn mảnh hợp kim Carbide phủ TiAlN. Góc đỉnh mũi khoan nên mài ở góc 135° với cạnh cắt chia nhỏ phoi (split point).
-
Tốc độ khoan: Giảm tốc độ quay trục chính khoảng 50% so với khi khoan thép carbon thông thường, nhưng tăng lực ép tiến dao đều tay.
-
Taro ren: Sử dụng mũi taro có rãnh xoắn thoát phoi ngược và bôi mỡ taro chịu nhiệt chuyên dụng.
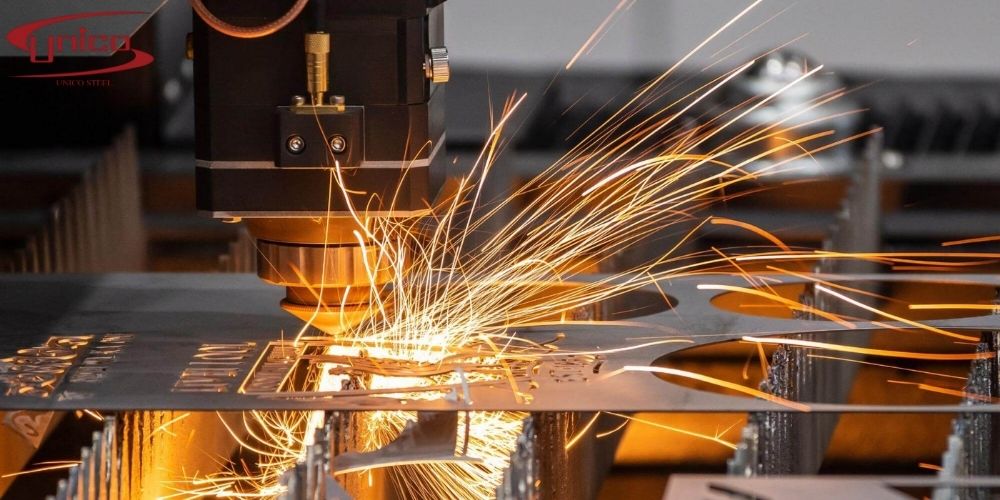
Kỹ thuật cắt tấm inox 310S
-
Cắt Laser sợi quang (Fiber Laser): Sử dụng khí phụ trợ là Nitơ ($N_2$) áp suất cao (14 - 18 bar) để tạo đường cắt sáng bóng, mép cắt không bị bám xỉ và không bị oxy hóa đen.
-
Cắt Plasma CNC: Thường áp dụng cho tấm dày trên 16 mm. Cần tính toán lượng dư gia công khoảng 2 - 3 mm để phay lại mép cắt bị ảnh hưởng nhiệt.
-
Cắt tia nước (Waterjet): Phương pháp lý tưởng nhất vì không tạo vùng ảnh hưởng nhiệt (HAZ), phôi giữ nguyên cơ lý tính gốc.
Quy trình hàn inox 310s đạt chuẩn kỹ thuật
Thép không gỉ 310S có tính hàn xuất sắc nhờ cấu trúc Austenitic đồng nhất và hàm lượng cacbon thấp:
-
Phương pháp hàn phù hợp: Hàn TIG (GTAW), hàn MIG (GMAW) hoặc hàn que hồ quang (SMAW).
-
Vật liệu hàn: Bắt buộc sử dụng que hàn mác ER310 hoặc E310-16 để đảm bảo kim loại mối hàn có thành phần 25% Cr - 20% Ni đồng nhất với kim loại cơ bản.
-
Kiểm soát nhiệt lượng đường hàn: Hàn dòng điện thấp, đi mối hàn nhanh, tránh ngâm hồ quang tại một vị trí quá lâu để phòng tránh nứt nóng (hot cracking) trong mối hàn Austenitic hoàn toàn.
-
Không cần nung nóng trước và không cần xử lý nhiệt sau hàn: Inox 310S giữ được độ dẻo và tính chống ăn mòn ngay sau khi làm nguội tự nhiên.
Hiểu rõ khả năng gia công inox 310S cùng chế độ cắt chuẩn xác giúp xưởng cơ khí nâng cao năng suất, kéo dài tuổi thọ dao cụ và đảm bảo dung sai bản vẽ thiết bị nhiệt tối ưu. Unico Steel tự hào cung cấp vật tư inox 310S đạt chuẩn chất lượng cùng giải pháp kỹ thuật toàn diện cho doanh nghiệp.
CÔNG TY TNHH CÔNG NGHIỆP VÀ THƯƠNG MẠI UNICO
Địa chỉ: Số 1137 Đê La Thành, Phường Láng, Thành Phố Hà Nội, Việt Nam
Văn phòng đại diện ở HCM: 15F6 Đường DN5 - KDC An Sương, Phường Đông Hưng Thuận, HCM, Việt Nam.
Văn phòng địa diện ở HN: 266 Thụy Khê, Tây Hồ.
Hotline Miền Bắc: 0559596886 (Ms.Lan)
Kinh doanh 01: 0969267880 (Mr.Hoàng)
Kinh doanh 02: 0904123459 (Mr.Mạnh)
Kinh doanh 03: 0936157449 (Mr.Thành)
Kinh doanh 04: 0936084349 (Ms.Linh)
Hotline Miền Nam: 0967083036 (Mr.Khoa)
Kinh doanh Miền Nam: 0969856576 (Mr.Tùng)
Email: sales@unicosteel.com.vn
Bình luận